Mikä on vulkanointikone? Lyhyt vastaus
Vulkanointikone on puristin, joka muuntaa kovettumattoman kumiyhdisteen vahvaksi, elastiseksi, lämmönkestäväksi valmiiksi osaksi käyttämällä hallittua lämpöä, painetta ja aikaa. Kone laukaisee silloitusreaktion kumin sisällä, tavallisesti rikki- tai peroksidikovetusjärjestelmien kautta, ja tämä reaktio erottaa muotoiltavan yhdistelevyn todellisesta kumituotteesta. Jos aiot valmistaa kengänpohjia, O-renkaita, tiivisteitä, letkuja tai tärinänvaimennuskiinnikkeitä, vulkanointikone on tuotantolinjasi sydän.
Ajattele asiaa näin: ennen vulkanointia kumi käyttäytyy kuin pehmeä muovailuvaha; Vulkanoinnin jälkeen siitä tulee joustava materiaali, joka absorboi tärinää, tiivistää nesteitä ja kestää kuumuutta ja säätä. Prosessin aikana useimmat rikkikovettuneet yhdisteet säilytetään 140-170 °C , peroksidijärjestelmät osoitteessa 160-200 °C ja erikoisyhdisteet, kuten FKM ja silikoni at 170-250 °C . Kone, joka ei pysty ylläpitämään näitä ikkunoita, tuottaa pehmeitä, tahmeita tai hauraita osia riippumatta siitä, kuinka hyvä seos on.
Lopputulos on yksinkertainen: vulkanointikoneesi päättää lopulliset mitat, kovuus, puristussarja ja pitkäaikainen kestävyys jokaisesta toimittamastasi osasta. Sekoitus, jyrsintä ja esimuovaus ovat kaikki tämän viimeisen vaiheen syöttämiseksi, joten hanki kone kunnolla ennen kuin rakennat muun prosessin sen ympärille.
- Lämpötila: 140-250 °C yhdisteestä ja sen kovetusjärjestelmästä riippuen.
- Paine: yleensä 15-40 MPa projisoidulla osa-alueella kovettumisen aikana.
- Aika: muutamasta minuutista ohuille tiivisteille 40-60 minuuttiin paksuille lohkoille.
Kuinka vulkanointi toimii: lämpö, paine ja aika
Kemiasta tulee helpompi ymmärtää, kun vertaat kumia kulhoon sotkeutuneita nuudeleita. Rikkikovettuneissa yhdisteissä lämpö rikkoo rikkirenkaita ja muodostaa siltoja NR:n, SBR:n, EPDM:n tai NBR:n polymeeriketjujen välille. Peroksidijärjestelmät rakentavat sen sijaan suoria hiili-hiiliyhteyksiä. Tuloksena on kolmiulotteinen verkosto, joka antaa kumille sen palautumisen, kemiallisen kestävyyden ja kyvyn pitää muotonsa jatkuvassa kuormituksessa. Kovettumiskiihdyttimet ja aktivaattorit, kuten sinkkioksidi ja steariinihappo, säätelevät verkon muodostumisen nopeutta, minkä vuoksi yhdistereseptillä on yhtä suuri merkitys kuin koneen asetuksilla.
Menestystä ohjaa kolme muuttujaa: lämpötila, paine ja aika. Lämpötila ohjaa kemiallista reaktiota; paine työntää ilman ulos ja pakottaa yhdisteen jokaiseen onteloon; aika määrittää kuinka täydellisesti reaktio päättyy. Alikovetetulla kumilla ei ole lujuutta ja se pomppaa huonosti; ylikovettuneesta kumista tulee kova ja taipuvainen halkeilemaan.
Käytännön kovettumisaika noudattaa vanhaa myymälän sääntöä noin 3-5 minuuttia per millimetri kiinteän kumin paksuus tyypillisissä muovauslämpötiloissa. 12 mm:n iskukiinnityslohko voi siis vaatia 40-60 minuuttia, kun taas 2 mm:n tiiviste kovettuu alle 10 minuutissa. Paksummat osat vaativat myös hitaampaa kuumennusta, jotta vältetään palaneet pinnat ja kovettumattomat keskikohdat.
| Lämmitysmenetelmä | Käytännöllinen lämpötila-alue | Tyypillinen yhtenäisyys | Soveltuu parhaiten |
|---|---|---|---|
| Steam | 120-180 °C | /-5 °C | Paksut osat, autoklaavit |
| Kuuma öljy | Jopa 250 °C | /-2 °C | Levyt vaativat tiukan yhtenäisyyden |
| Sähkökasetti | Jopa 300 °C | /-3 °C PID-säädöllä | Pienet levyt, ruiskutuskoneet |
Vulkanointikoneiden päätyypit
Kaikkia kumituotteita ei voida kovettaa samalla tavalla. Kappaleen geometria, vuositilavuus ja muottityyli osoittavat sinut yhteen neljästä konetyypistä.
Hydraulinen kovetuspuristin (puristusmuovaus)
Kumiteollisuuden työhevonen. Kovettamaton aihio tai nauha ladataan avoimeen muottiin, levy sulkeutuu hydraulisen paineen alaisena ja lämpö kulkee muotin läpi seokseen. Päivänvalopuristimet pinoavat useita muotitasoja tehon lisäämiseksi, ja koska muotit ovat suhteellisen yksinkertaisia, tämä tyyppi on edelleen ensimmäinen valinta pehmusteille, tiivisteille, kengänpohjille ja yleiskäyttöisille tiivisteille. Kaksi kriittistä ostolukua ovat levyn koko ja vetoisuus.
Tyhjiövulkanointipuristin
Loukkuun jäänyt ilma aiheuttaa rakkuloita ja täyttämättömiä kulmia, erityisesti muoteissa, joissa on ohuet rivat, syvät ontelot tai metallisisäkkeet. Tyhjiövulkanointipuristin tyhjentää kammion ennen kuin muotti sulkeutuu kokonaan, mikä poistaa useimmat ilmaan liittyvät viat. Käyttäjäystävällinen vaihtoehto tässä kategoriassa on a tyhjiökuumapuristuskone jossa on täysi kotelo, ohjelmoitava evakuointi ja PID-lämpötilan säätö jokaisessa levyssä.
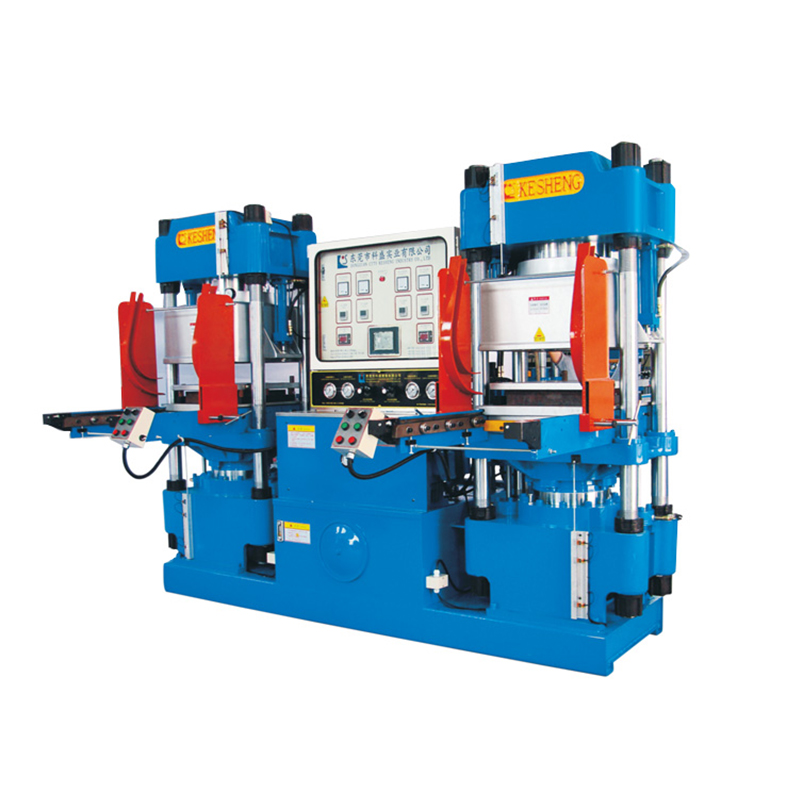 Mukautetut tyhjiökuumapuristuskoneiden valmistajat, toimittajat Tämä kone on vulkanointikone erilaisille kumi- ja muovituotteille. Siinä on ajoitusmuotin lukitus, automaattinen esi... Näytä tuote →
Kumin ruiskuvalukone
Injektiokone plastisoi yhdisteen ruuvi- tai mäntäyksikössä ja ruiskuttaa sen suoraan suljettuun muottiin paineen alaisena. Sinun ei enää tarvitse esipunnita aihioita tai avata muottia ladataksesi niitä, mikä lyhentää jaksoja ja vähentää välähdystä. Pystysuuntaiset koneet loistavat sidottuilla metalliosilla, kuten öljytiivisteillä ja ilmajousilla; vaakasuuntaiset koneet sopivat suurempiin listoihin ja suuremmalle teholle. Tiivistevalmistajat, jotka vaihtavat puristamisesta ruiskutukseen, näkevät usein työvoimakustannusten laskevan huomattavasti samoissa osanumeroissa. Tästä syystä meidän pysty- tai vaakasuora kumiruiskutuskone on rakennettu nopeaa materiaalinvaihtoa ja toistettavaa laukausta ajatellen.
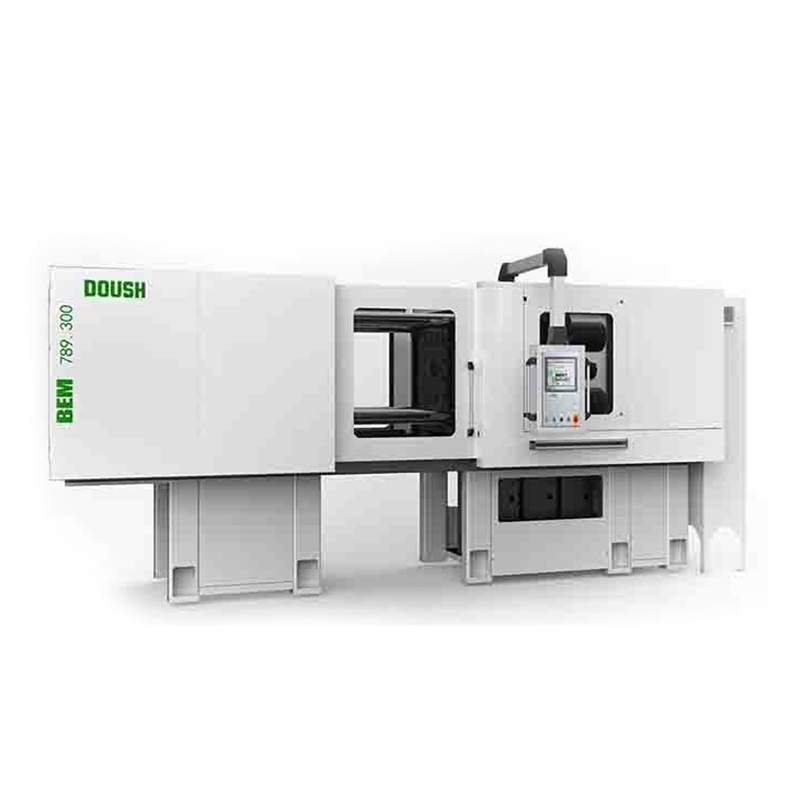 Mukautetut pystysuorat / vaakasuuntaiset kumin ruiskutuskoneiden valmistajat, toimittajat Se on tekniikka kumipuristettujen tuotteiden tuotantoon. Sitä käytetään pääasiassa kumipuristettujen tuotteiden, kuten e... Näytä tuote →
Autoklaavit ja jatkuvat kovetuslinjat
Pitkät profiilit, letkut ja kaapelit eivät mahdu tasaisten levyjen väliin. Nämä tuotteet kovettuvat korkeapaineisella höyryllä täytettyjen autoklaavien sisällä tai jatkuvilla linjoilla, joissa ekstruusio yhdistetään mikroaaltouuni-, kuumailma- tai suolakylpykuumennukseen. Näissä järjestelmissä tuotantonopeus määräytyy lämmitysvyöhykkeen pituuden ja sen lämpötilan säädön tarkkuuden perusteella, ei puristimen vetoisuuden perusteella.
| Koneen tyyppi | Tyypillisiä tuotteita | Syklin ominaisuudet | Pääasiallinen etu |
|---|---|---|---|
| Puristus Paina | Tiivisteet, pehmusteet, kengänpohjat | Minuuttia sykliä kohden, eräsuuntautunut | Alhaiset muottikustannukset, joustavuus |
| Tyhjiöpuristin | Tarkkuustiivisteet, sidottu sisäosat | Hieman pidempi evakuoinnin vuoksi | Vähemmän ilmavikoja, tasainen tiheys |
| Ruiskutuskone | O-renkaat, liittimet, suuren volyymin osat | Nopea laukaus ja kovetussykli | Toistettavuus, vähemmän välähdyksiä, vähän työtä |
| Autoklaavi tai jatkuva linja | Letkut, kaapelit, profiilit | Jatkuva tai erä kuormitettuna | Pitkät pituudet kovettuneet tasaisesti |
Kuinka valita oikea vulkanointikone
Puristimen valinta alkaa valmiista kappaleesta, ei tuoteluettelosta. Vastaa viiteen kysymykseen ennen tarjouksen pyytämistä.
- Mikä on suurimman osasi ennustettu pinta-ala? Puristustonnimäärä on projisoitu pinta-ala kerrottuna muottipaineella. 400 mm x 400 mm osa kattaa 0,16 m²; 25 MPa:lla se tarvitsee 4,0 MN, noin 408 tonnia. 10-15 prosentin marginaalin lisääminen johtaa 450-500 tonnin puristimeen.
- Mikä on korkein kovettumislämpötila, jonka yhdistelmäsi tarvitsee? Jos tuoteselosteessa pyydetään yli 200 °C, vältä matalapaineista höyrylämmitystä ja valitse sen sijaan sähköpatruuna tai kuumaöljylämmitys.
- Kuinka monta onteloa muotti kantaa? Monionteloiset muotit paljastavat epätasaisen levyn lämpötilan välittömästi, joten pyydä lämpötilan tasaisuuslukemaa työlämpötilassa, ei vain tyhjäkäynnillä.
- Sisältävätkö osat sisäosat tai tarvitsevatko tyhjiötä? Liimatut tiivisteet, öljytiivisteet ja ilmajousiosat hyötyvät lähes aina tyhjiö- tai ruiskutuskoneista.
- Mikä on tuotantomääräsi per vuoro? Puristusmuovaus pitää työkalukustannukset alhaisina; Ruiskuvalu tuo sykliaikaa ja työvoiman säästöjä volyymien kasvaessa.
Älä pysähdy tarjoushintaan. Budjetoi koeajo omalla seoksellasi ja vahvista, kuinka toimittaja mittaa levyn lämpötilan ja yhdensuuntaisuuden ennen toimitusta. Olemme käyttäneet yli 15 vuotta sekoittimien, myllyjen, esimuotoilijoiden ja kovetuspuristimien rakentamiseen, ja jokaisen toimittamamme yksikön lämpötilan tasaisuus ja paineen stabiilisuus testataan ennen pakkaamista. Jos olet epävarma, mikä kategoria sopii tuotteisiisi, käy läpi täydellinen koneluettelo ja keskustele muoteistasi teknisen henkilöstömme kanssa ennen tilaamista.
| Parametri | Miksi sillä on merkitystä | Mitä tarkistetaan |
|---|---|---|
| Levyn koko | Määrittää muotin enimmäismitat | Vertaa suurimpaan muotteesi plus välys |
| Nimellinen vetoisuus | Määrittää salaman paksuuden ja osan tiheyden | Laske ennustetusta alueesta; pyytää testiraporttia |
| Lämpötila-alue | On peitettävä yhdisteesi kovettumisikkuna | Vahvista yläraja lämmitysmarginaalilla |
| Lämpötilan tasaisuus | Vaikuttaa syklin johdonmukaisuuteen ja hylkäysasteeseen | Pyydä 9 pisteen mittaus työlämpötilassa |
| Päivänvalo ja aivohalvaus | Määrittää muotin korkeuden ja purkutilan | Mittaa paksuinta muottiasi vasten |
| Ohjausjärjestelmä | Tallentaa hoitoreseptejä ja suojaa laatua | Etsi käyttöliittymää, jossa on ajastimet, hälytykset ja tiedonkeruu |
| Turvalaitteisto | Estää vammoja lastauksen ja purkamisen aikana | Tarkista kahden käden säätimet, suojukset ja valoverhot |
Missä vulkanointikoneita käytetään: esimerkkejä toimialasta
Vulkanointikoneita esiintyy jokaisella kumiteollisuudella. Yhteinen lanka on tarve joustavuuteen, tiivistyskykyyn ja lämmön- ja säänkestävyyteen todellisissa käyttöolosuhteissa.
- Kumipohjat ja urheilujalkineet: kenkätehtaat parantavat kumiset ulkopohjat EVA-välipohjia vastaan, ja moniasemakoneet pitävät linjan käynnissä. Monet käyttävät meidän täysin automaattinen kumipohjan puristuskone
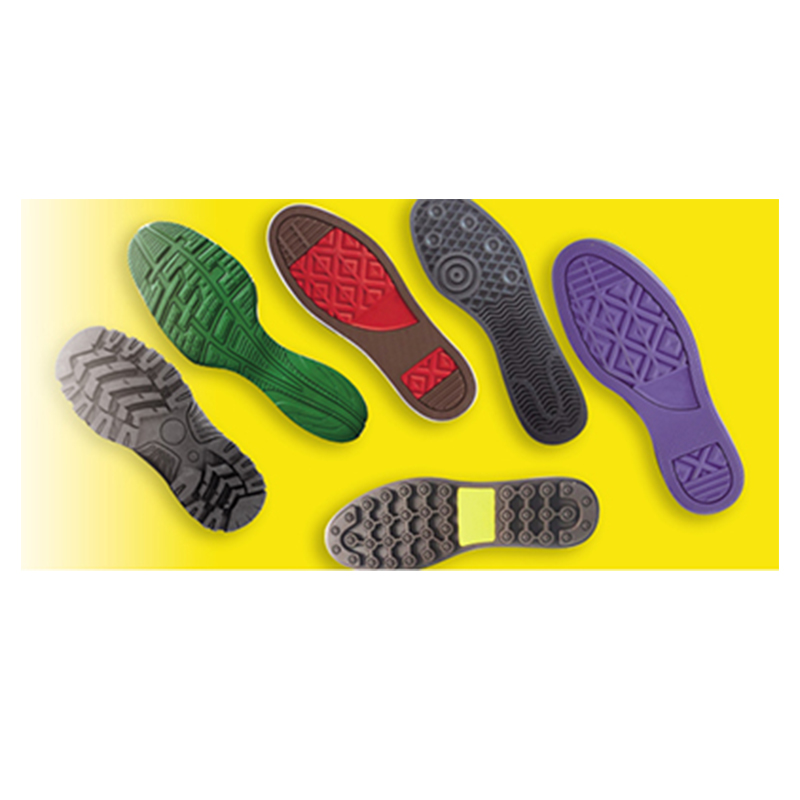 Mukautettu Täysautomaattinen kumipohjapuristuskoneen valmistaja, toimittaja Täysin automaattinen kumipohjan kuumapuristusmuovauskone Tuotekuvaus1. Automaattinen liukuva muotti ja muotin kääntörakenne voi punaista... Näytä tuote → kovettaa useita pohjia sykliä kohden tasaisella paineen jakautumisella.
- O-renkaat ja tiivisteet: nämä pienet osat luottavat tiukkaan lämpötilan hallintaan ja tarkaan muotin sulkemiseen; tyhjiöpuristimet ja ruiskutuskoneet hallitsevat tätä luokkaa.
- Öljytiivisteet ja ilmajouset: metalliosat ladataan, niiden ympärille ruiskutetaan tai puristusmuovataan kumia ja sidos muodostuu saman kovetusjakson aikana.
- Letkut, profiilit ja kaapelieristys: jatkuvat linjat tai autoklaavit korvaavat litteät puristimet.
- Tärinää vaimentavat kiinnikkeet ja rullat: paksut osat vaativat pitkiä jaksoja ja huolellisia lämpötilagradientteja.
- Urheiluvälineet, kuten tennispallot: palloydin läpäisee lämpökovetuksen ennen huovan käärintävaihetta, ja on olemassa täydelliset linjat tämän prosessin käsittelemiseksi.
Kovettumisen jälkeen useimmissa muovatuissa osissa on edelleen välähdystä jakolinjasta. Käsin leikkaaminen tai kryogeenisessä huuhtelukammiossa rumpalaaminen puhdistaa osan vahingoittamatta sen tiivistepintaa. Suunnittele tämä viimeistelyvaihe yhdessä puristimen valinnan kanssa, koska salaman voimakkuus riippuu muotin suunnittelusta ja puristustarkkuudesta.
Turvallisuus ja huolto: mitä jokaisen tuotantopäällikön tulee tietää
Vulkanointikoneessa yhdistyvät korkea lämpö, raskas hydraulinen voima ja suuret liikkuvat levyt. Kun sitä kunnioitetaan, se tarjoaa vuosien ongelmattoman palvelun; huomiotta jätettynä se voi vahingoittaa käyttäjiä ja pilata tuotannon yhdessä työvuorossa.
Turvallisuustekijät jokaiselle puristuslinjalle
- Asenna kahden käden käyttöpainikkeet tai valoverhot, jotta puristin ei voi sulkeutua, kun käyttäjä kurottaa muottiin.
- Käytä lukitus-/merkintämenettelyjä ennen kuin kukaan puhdistaa levyjä tai vaihtaa muotteja.
- Vaihda hydrauliletkut, kun havaitset ensimmäiset kulumisen merkit. Paineen alaisena vuotava hieno öljysuihku voi tunkeutua ihon läpi ja vaatii välitöntä lääkärinhoitoa.
- Käytä hyväksyttyjä lämmönkestäviä käsineitä ja kasvosuojainta, kun lataat aihioita ja poistat kovettuneet osat.
- Pidä muotin alue puhtaana työkaluista ja yhdisteromuista äläkä koskaan poista turvakytkintä käytöstä säästääksesi muutaman sekunnin.
Käytännöllinen huoltorytmi
- Tarkista levyn yhdensuuntaisuus kuukausittain mittakellolla ja pidä se sisällä 0,05 mm per metri ; vääntyneet levyt luovat epätasaisen osan paksuuden.
- Mittaa levyn lämpötila yhdeksästä pisteestä kolmen kuukauden välein; odottaa poikkeamaa sisällä /-3 °C asetetussa lämpötilassa.
- Vaihda hydrauliöljyt ja suodattimet aikataulun mukaan, yleensä joka kerta 2000 käyttötuntia ja tarkasta, ettei säiliössä ole vettä tai likaa.
- Kalibroi lämpötila-anturit kuuden kuukauden välein; ajelehtivan anturi tuhlaa enemmän materiaalia kuin useimmat mekaaniset viat.
- Tarkasta lämmityspatruunat, öljyputket ja höyrytiivisteet työvuoron käynnistyksen tarkistuslistan aikana.
- Testaa kahden käden säätimet, valoverhot ja hätäpysäytykset viikoittain ja pidä kirjaa.
Noudata tätä rytmiä ja hyvin rakennetun puristimen pitäisi toimia 15-20 vuotta . Kokemuksemme mukaan ennenaikaiset viat juontavat juurensa pelkkään hinnalla ostamiseen, lämpötilan tasaisuuden tarkastuksen väliin jättämiseen tai hydrauliöljyn huonontumiseen. Kerro toimittajallesi seos-, muotti- ja vaihtokuviostasi, niin saat koneen, joka täyttää edelleen laatutavoitteesi viiden vuoden kuluttua asennuksesta.
Usein kysyttyjä kysymyksiä vulkanointikoneista
Mitä eroa on vulkanointipuristimella ja kumin ruiskuvalukoneella?
Vulkanointipuristin eli klassinen puristuspuristin kovettaa valmiiksi asetetun aihion avoimen muotin sisään. Injektiokone plastisoi yhdisteen ja ruiskuttaa sen ensin suljettuun muottiin ja sitten kovettaa sen. Injektio mahdollistaa lyhyemmät jaksot, vähemmän välähdystä ja paremman ontelon täytön, mutta sen muotit maksavat enemmän ja asennus on monimutkaisempaa.
Mikä lämpötila ja paine vulkanointikoneen tulisi saavuttaa?
Useimmat kumiyhdisteet kovettuvat 140 - 200 °C:ssa; FKM- ja silikonilaadut saattavat tarvita jopa 250 °C:n lämpötilaa. Tyypillinen muovauspaine projisoidulla osa-alueella on 15-40 MPa , jossa on paksumpia tai monimutkaisempia osia, jotka vaativat suurempaa vetoisuutta.
Kuinka kauan kumi tarvitsee vulkanoitua puristimessa?
Nyrkkisääntö on 3-5 minuuttia per millimetri kiinteän paksuuden, säädetty yhdisteen kovettumiskäyrälle. Ohut tiiviste voi kovettua 4–8 minuutissa, kun taas paksu tiiviste kestää 40–60 minuuttia. Varmista aina tietyn yhdisteesi kovettumisreometritestillä.
Miksi minun pitäisi käyttää tyhjiövulkanointipuristinta?
Tyhjiö poistaa ilman muotin ontelosta ennen täydellistä sulkemista. Tämä tarkoittaa vähemmän rakkuloita, parempaa kulmien täyttöä ja yhtenäisempää tiheyttä, millä on merkitystä tiivisteiden, liimattujen sisäosien ja monimutkaisen geometrian osien kannalta.
Voiko yksi kone vulkanoida erilaisia kumiyhdisteitä?
Kyllä, kunhan koneen maksimilämpötila kattaa kunkin yhdisteen kovettumisikkunan. Pidä rikki- ja peroksidikovetetut materiaalit erillään puhdistamalla muotti erien välillä ja vaihda puristimesta toiseen sen sijaan, että käytät yhteensopimattomia materiaaleja samana päivänä ilman perusteellista puhdistusta.
Mikä lyhentää vulkanointikoneen käyttöikää?
Tavalliset syylliset ylittävät nimellismäärän, käyttävät epätasaisia levylämpötiloja ilman korjauksia, jättävät huomioimatta hydrauliöljyn kunnon ja ohittavat rinnakkaisuustarkastukset. Ajotuntien, ei kalenterikuukausien, mukainen aikataulutettu huolto on halvin ostettavissa oleva vakuutus.

